Прокатка дисков: новые технологии?
2026-10-26
Вот вопрос, который слышишь постоянно. Клиент приезжает, смотрит на кривое колесо и сразу: ?А у вас там прокатка, новые технологии? Это же можно всё исправить??. И в этом ?новые технологии? — вся суть непонимания. Люди думают, что появился какой-то волшебный станок, который как пластилин лепит диск заново. На деле, суть процесса та же, что и 20 лет назад: холодная правка металла давлением. А вот что действительно меняется — так это диагностика, подходы к оценке повреждений и понимание, когда это вообще имеет смысл. Или не имеет. Вот об этом и поговорим, без глянца.
Суть не в станке, а в глазах и руках
Сам по себе гидравлический станок для правки литых и кованых дисков — инструмент, хоть и сложный, но довольно примитивный в своей основе. Всё решает не он, а оператор. Новая технология — это, в первую очередь, точнейшая 3D-диагностика на измерительном стенде до и после правки. Раньше часто работали ?на глазок?, выставляли диск по мануалу, бил — и вперёд. Сейчас без полной электронной карты геометрии, эллипсности, ?восьмёрки? и радиального биения даже браться не стоит. Видел случаи, когда после ?старой школы? прокатки диск визуально ровный, а на стенде — ад. Машина на скорости трясёт, клиент недоволен.
И вот здесь ключевой момент: многие забывают про усталость металла. Диск — не кусок глины. После сильного удара в нём возникают микротрещины, внутренние напряжения. Прокатка, особенно грубая, пытаясь вернуть форму, эти напряжения только усугубляет. Можно вытянуть борт, убрать вмятину на полке, но прочность уже не та. Для ежедневной езды, может, и сойдёт, но о былой надёжности речи нет. Это не новая технология решит, это физика.
Поэтому первый и главный вопрос, который мы задаём: ?А зачем??. Для редкого винтажного диска, который больше не производят — да, есть смысл. Для современного литого диска средней цены, который получил солидный удар с разрывом герметика — часто дешевле и безопаснее купить новый. Вот это и есть сдвиг в мышлении. Технология прокатки не стала ?новой?, она стала более осознанной и ограниченной в применении.
Границы возможного: что обещают и что получается
В рекламе сервисов часто пишут: ?Восстанавливаем любые диски?. Это, мягко говоря, преувеличение. Кованый диск, получивший удар в область спицы, править крайне рискованно. Он может лопнуть при нагрузке. Сильно погнутый стальной штампованный диск — да, он пластичен, его часто берут в работу. Но если гнулся обод, а потом его вытянули, нужна обязательная последующая катодная грунтовка и полноценная покраска, иначе ржавчина съест его за сезон. Многие экономят на этом этапе.
Есть ещё нюанс с покраской после правки. Часто клиент хочет ?как было? — с заводским покрытием. Но после серьёзного воздействия нужно снять старое покрытие, нанести грунт, краску, лак. Идеально повторить заводскую технологию с обжигом в камере при 200 градусах в условиях сервиса — невозможно. Поэтому даже визуально диск после качественной прокатки и перекраски может отличаться от трёх других на машине. Об этом клиента надо предупреждать сразу, чтобы потом не было сюрпризов.
Расскажу про один случай. Привезли литой диск с Audi, радиальная вмятина на внутренней полке. На стенде показало сильное отклонение. Клиент настаивал на прокатке. Сделали. Биение убрали, но при детальном осмотре ультразвуковым дефектоскопом (вот это и есть элемент новой культуры работы) нашли сетку микротрещин вокруг зоны удара. Диск забраковали и не отдали клиенту, хотя он был готов заплатить. Репутация дороже. Иногда новая технология — это не в том, чтобы сделать, а в том, чтобы вовремя отказаться.
Оборудование и ?кустарщина?: как отличить
Сегодня на рынке много предложений. Как понять, куда везти диск? Спросите про диагностическое оборудование. Если в ответ слышите ?у нас опытный мастер на глаз определит? — вежливо разворачивайтесь. Нужен компьютерный измерительный стенд, например, Hofmann, Beissbarth или аналоги. Без этого — гадание. Далее, сам процесс правки должен быть контролируемым, пошаговым: замер — правка участка — замер — снова правка. Не ?зажали и дёрнули?.
Обратите внимание на финишные операции. После прокатки диск должен быть отбалансирован на станке, проверен на герметичность (если бескамерный) в водяной ванне. Если этого не предлагают — процесс неполный. Кстати, о герметичности. Частая проблема после правки борта — нарушение прилегания шины. Бывает, что внешне всё ровно, а воздух подтравливает. Это лечится только точной калибровкой и проверкой.
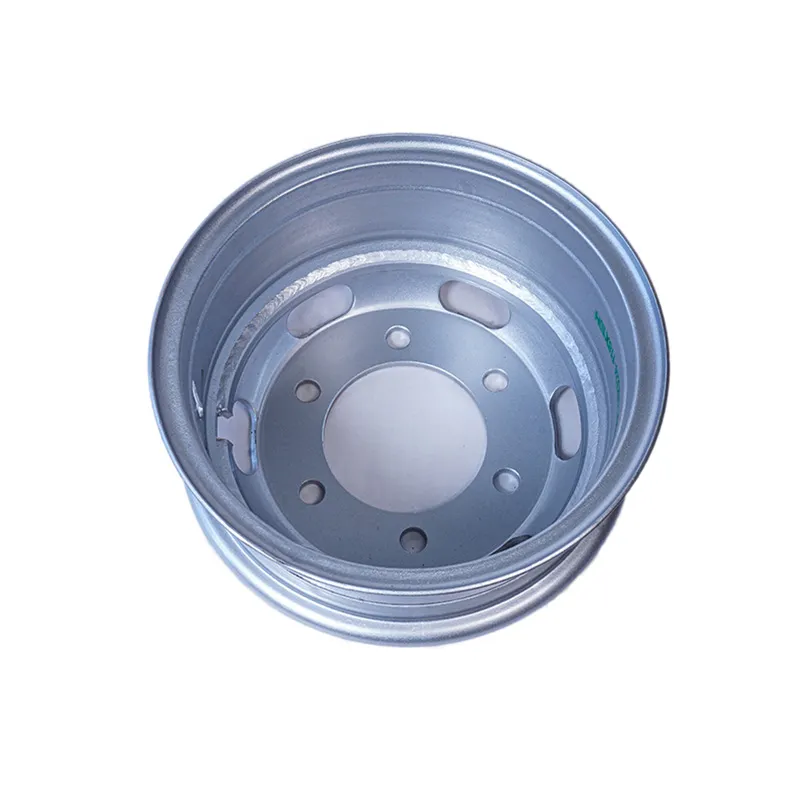
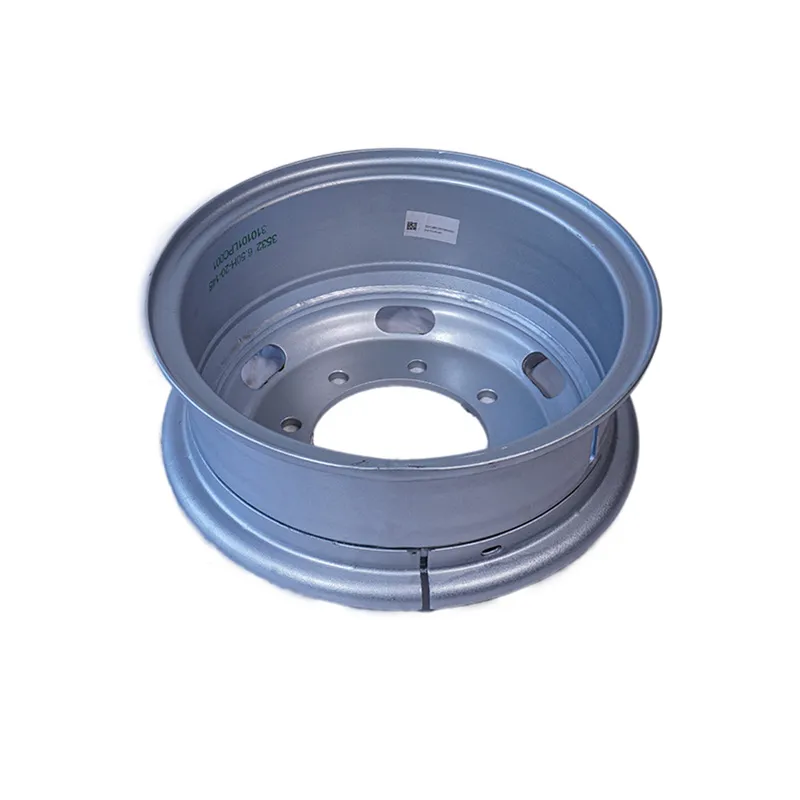
Здесь можно вспомнить о производителях, которые изначально закладывают в диски запас прочности и технологичность. Например, взять предприятие вроде ООО Пинчан Производство силовых колёс (zlcl.ru). Они, кстати, с 1992 года делают колёса для грузовиков, у них годовой объём — полтора миллиона комплектов. Так вот, их стальные диски для грузовой техники рассчитаны на жёсткие условия и ремонтопригодность. Но даже они, думаю, дадут рекомендации по пределам восстановления. Потому что у них система менеджмента качества TS16949, а это серьёзный стандарт. В мире легковых литых дисков всё ещё строже, там чаще идёт замена, а не ремонт.
Экономика вопроса: когда это действительно выгодно
Давайте считать. Новый литой диск на премиальный седан может стоить 30-40 тысяч рублей. Качественная прокатка с диагностикой, правкой и полноценной покраской — 6-8 тысяч. Кажется, что экономия очевидна. Но это если повреждение попадает в категорию ?ремонтопригодных?. Если же после всех манипуляций мы получаем диск с условно сниженным ресурсом, то вопрос в приоритетах. Для продажи машины — может, и вариант. Для себя, для долгой эксплуатации — сомнительно.
Другое дело — диски уникальные, несерийные, спортивные или винтажные. Тут цена нового диска может быть заоблачной или его просто не найти. Вот здесь прокатка, даже сложная и дорогая, — единственный выход. И вот как раз для таких случаев и развивались те самые ?новые технологии?: более тонкие методы правки, аргоновый прогрев для снятия напряжений в алюминии (очень деликатная тема, не каждый мастер рискнёт), послойное восстановление лакокрасочного покрытия. Но это штучная, почти ювелирная работа, а не конвейер.
Поэтому на вопрос в заголовке я бы ответил так: принципиально новых технологий в прокатке дисков нет. Есть эволюция: более точная диагностика, более взвешенный подход к принятию решения о ремонте и чёткое понимание его последствий. Раньше ремонтировали всё подряд, сейчас — только то, что имеет смысл и может быть сделано с гарантией безопасности. И это, пожалуй, главное изменение.
Вместо заключения: личный checklist
Исходя из того, что видел и делал сам, сформировал для себя простой список. Если приходит клиент с диском, смотрю по пунктам. Первое — тип повреждения: радиальная вмятина, боковое биение, трещина? Трещина — это почти всегда приговор, кроме редких случаев заварки в спецусловиях. Второе — место повреждения: борт, полка, область у отверстия под шпильку, спица? Чем ближе к центру или к спице, тем опаснее. Третье — результаты диагностики на стенде: цифры не врут.
Четвёртое — история диска: был ли он уже в ремонте? Многократная прокатка одного и того же места — верный путь к разрушению. И пятое, самое важное — цель клиента. Объясняю всё как есть, показываю замеры, рассказываю про риски. Часто после этого люди сами отказываются от идеи ремонта в пользу нового диска. И это правильное, ответственное решение.
Так что, ?новые технологии?? Скорее, новая ответственность. Оборудование стало лучше, информация доступнее, но фундамент — это всё тот же физический процесс правки металла, у которого есть свои жёсткие пределы. И главный навык сегодня — не в том, чтобы крутить гидравлические домкраты, а в том, чтобы точно знать, когда это делать, а когда — нет. Всё остальное — от лукавого и маркетинга.